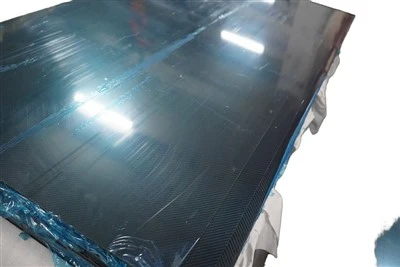
炭素繊維プレートは、炭素繊維と樹脂との複合材料で製造される。 これは、炭素繊維重量の軽い、軽度の高い耐腐食性を遵守しています。
カーボンファイバーボードは、主にUAVモデル、X線グリル、その他の高強度構造部品で明らかに減量効果を発揮します。 その密度はわずか1.5g / cm ^ 3であり、鋼は1/5であり、強度は同じ断面鋼の7〜10倍である。 一般的な炭素繊維シートは、完全な成形後、精密要求またはアセンブリの必要性のために、しばしば切断プロセスを必要とする。
伝統的な加工方法には、自動車、フライス加工、研削、掘削などが含まれており、現在は基本的に従来の金属切削加工技術と設備に従い、簡単な加工方法、成熟した技術、設備入力が少ないなどの利点があります。速い工具の摩耗、加工精度が保証することは困難であり、処理効率は低く、有害な粉末チップおよび他の欠点を生成するプロセスである。
炭素繊維の強度が、脆い、機械的な処理、力が使用するには小さすぎる場合は、あまりにも大きな単語を強制的にバースト、より面倒です。 上記の問題を解決するには、カッターから最も重要な出発点です。 切削プロセスのパラメータでは、異なる材料、サイズ、ナイフの形状、カットする炭素繊維材料、効果、繰り返しテスト、制御変数を参照して、同じ条件の切削深さで最も適したツールを見つける。 切削工具の強度、時間および周囲温度などの要因もまた、機械加工の結果に影響を及ぼし得る。
炭素繊維複合材の穿孔では、ナイフは、少なくとも2000r / min以上、好ましくは4000-6000r / minの速度を使用して、あまり高くないように、切削パラメータをシャープにしなければならない。
非常に高炭素繊維メーカーではない資格の中には、さまざまな状況で炭素繊維複合材料を機械的に切断するものが多くあります。
1.材料は、ブロック洞窟、裂傷、最も重大な状況が全体の処理部品のスクラップです、層になっている。
2.鈍いカッターの処理を使用する場合、ツール摩耗はより簡単に胚に損傷を引き起こしたが、仕上げでは、カッターの形状とサイズの変更は、製品の形状とサイズに影響を与えます。 さらに、カッターの摩耗は、直径の大きさを有するナイフの穴の不安定性およびスロットサイズを引き起こす可能性がある。
3.カッターの使用が十分ではなく、寿命が短く、耐久性が低く、製品の加工コストが大幅に改善され、品質が安定することが保証されず、加工コストがかかる。
炭素繊維複合材料の特性に及ぼす切断技術の影響は、炭素繊維複合材料加工技術の研究において最も重要な内容であり、この分野の研究はまだ初期段階にあり、多くの研究が未だに残されている。 現在、炭素繊維複合材料の2つの加工方法は、主として伝統的な機械加工および特殊加工である。
特別な加工方法には、レーザ加工、ウォータージェット切断、EDM、超音波加工、電気化学加工などがあり、加工精度は加工面が複雑で、開発可能性が高く、研究段階です。 現在、伝統的な機械加工法は依然として複合材料加工の主な手段である。